



ТЕХНИЧЕСКИЙ АНАЛИЗ И ИНФРАСТРУКТУРА ЗАВОДА
Итоговая диссертация: Преодоление структурных узких мест в производстве стальных опор
Глобальное расширение сетей умных автомагистралей, электрификация муниципалитетов и развертывание телекоммуникационных вышек значительно повысили требования к эксплуатационным характеристикам стальных опор освещения и высоких мачт. Производство длинных конических восьмигранных, многогранных или конических опор (длиной от 12 до более 14 метров) требует гораздо большего, чем приобретение отдельного листогибочного пресса или сварочного аппарата для швов.
Истинное операционное узкое место на высокопроизводительных заводах по производству опор заключается в планировании инфраструктуры цеха, обработке тяжелых стальных листов и компоновке оборудования. Без синхронизированных подъемных мощностей кранов, специализированных оснасток и систематического потока материалов производители сталкиваются с серьезными задержками в производственном цикле, деформацией конструкций при транспортировке и угрозами безопасности. Оценка архитектуры производственной линии требует анализа методологий рабочего процесса, тоннажа кранов и автоматизированных этапов обработки.
Контекст отрасли: Основные болевые точки эксплуатации
Традиционные металлообрабатывающие предприятия, переходящие на специализированное производство опор освещения, сталкиваются с тремя повторяющимися инженерными проблемами:
1. Риски, связанные с обработкой тяжелых материалов
Длинные трапециевидные стальные листы (Q235A или высокопрочная конструкционная сталь) обладают высокой гибкостью до гибки. Транспортировка этих листов между станциями продольной резки, конической резки и гибки с помощью недогруженных подъемников вызывает провисание листа, смещение позиционирования и серьезные риски безопасности на рабочем месте.
2. Несоответствие при гибке и закрытии шва
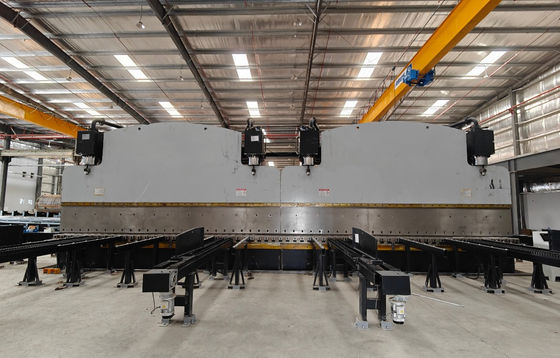
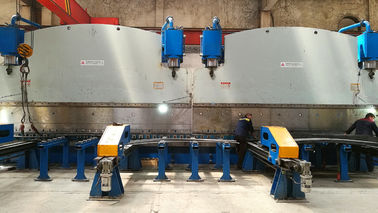
Когда высокотоннажные тандемные ЧПУ листогибочные прессы формируют длинные конические формы, остаточное напряжение создает продольные зазоры в шве. Если машины для закрытия шва и сварки стыка не обладают достаточным механическим усилием зажима, происходит смещение соединения, что приводит к дефектам проплавления сварного шва и необходимости доработки.
3. Узкие места в технологическом процессе
Изоляция отдельных процессов — таких как резка дверей, роботизированная сварка опорных фланцев и выпрямление опор — без непрерывного покрытия кранами создает заторы буферных зон незавершенного производства (WIP) по всей площади цеха.
Сравнительные методологии: Планировка завода и стратегии верхнего перемещения грузов
Инженерные менеджеры должны выбирать между двумя различными операционными маршрутами при проектировании или модернизации производственного предприятия опор освещения:
Маршрут А: Разрозненные ручные рабочие станции
Основан на отдельных машинах, расположенных в общих производственных цехах с локальными легкими подъемниками.
- Капитальные затраты: Более низкая первоначальная стоимость установки оборудования.
- Эффективность обработки: Низкая; требуется частая ручная строповка и перестановка.
- Структурный риск: Более высокий риск скручивания листа и повреждения поверхности.
- Соответствие требованиям безопасности: Высокая уязвимость при ручном перемещении грузов над головой.
Маршрут Б: Интегрированная линия с двумя верхними кранами
Интегрирует автоматизированное технологическое оборудование вдоль структурированных линейных цехов, обслуживаемых тяжелыми мостовыми кранами.
- Капитальные затраты: Более высокие первоначальные инвестиции в структуру завода и системы крановых мостов.
- Эффективность обработки: Высокая; непрерывное линейное перемещение от продольной резки до окончательного выпрямления.
- Структурный риск: Минимальный; контролируемый подъем сохраняет выравнивание на длинах 12–14 м.
- Соответствие требованиям безопасности: Строгие зоны безопасности с выделенными номинальными нагрузками верхнего перемещения.
Параметры крановой инфраструктуры цеха
Ключевым элементом эффективной производственной среды опор освещения является конфигурация верхних кранов. Обработка тяжелых стальных листов, загрузка тандемных листогибочных прессов и сборка высоких мачт требуют сертифицированных систем верхних кранов, работающих на выделенных пролетах цеха.
| Единица оборудования / Рабочая зона | Номинальная грузоподъемность верхнего крана | Стандарт предупреждения о безопасности | Роль интеграции оборудования |
|---|---|---|---|
| Участок загрузки тяжелого оборудования и форм | 16 т / 10 т | Строгая маркировка зоны безопасности: Обязательное пространство под грузами верхних кранов | Обрабатывает тяжелые стальные рулоны, массивные штампы для листогибочных прессов и корпуса высоких мачт. |
| Цех автоматизированной производственной линии | 10 т / 6 т | Строгая маркировка зоны безопасности: Обязательное пространство под грузами верхних кранов | Обеспечивает непрерывную загрузку стальных листов, нарезанных по размеру, и линии сварки продольных швов. |
| Зона сборки и обслуживания оборудования | 10т / 5т | Строгая маркировка зоны безопасности: Обязательное пространство под грузами верхних кранов | Облегчает сборку оборудования, выравнивание оснастки и обслуживание узлов. |
Примечание: Номинальные нагрузки и протоколы безопасности взяты непосредственно из проверенных операционных конфигураций цехов.

Каркас технического выбора для полной интеграции линии
При планировании полного производственного предприятия опор освещения инженерные группы должны оценить выбор оборудования на шести последовательных этапах производства:
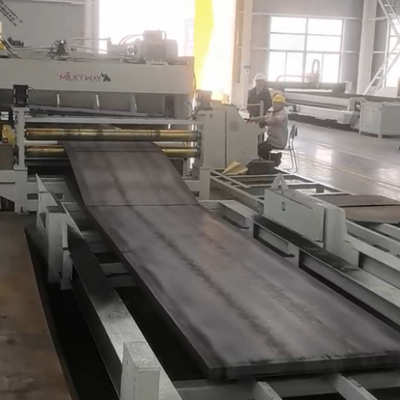
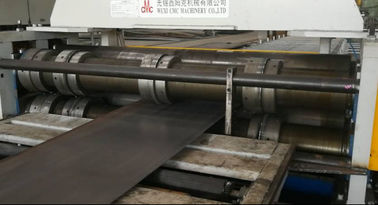
- Обработка рулонов и коническая резка: Создайте выделенную линию резки по размеру или установку для продольной резки стальных рулонов в сочетании с машиной для конической резки с ЧПУ для подготовки точных равнобедренных трапециевидных заготовок без искажения материала.
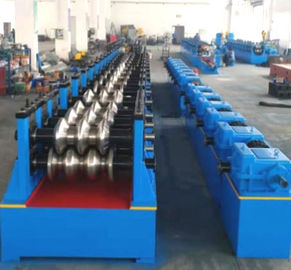
- Тандемная гибка с ЧПУ: Используйте двухзвеньевые или тандемные гидравлические листогибочные прессы с ЧПУ, способные к синхронизированной многоосевой гибке для конических восьмигранных или круглых опор длиной от 12 до 14 метров.
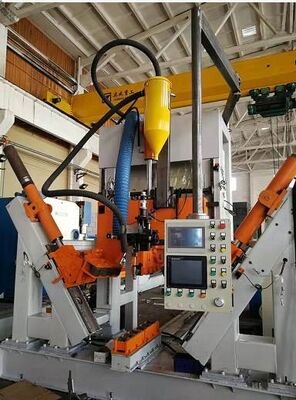
- Закрытие и сварка продольного шва: Внедрите автоматические машины для сварки стыков опор, использующие процессы автоматической сварки под флюсом (SAW) или Pulse MIG, для обеспечения сварных швов с полным проплавлением и прямолинейностью.
- Гидравлическое выпрямление и формовка: Используйте мощные гидравлические машины для выпрямления опор, оснащенные беспроводными пультами дистанционного управления, для коррекции термических искажений после сварки.
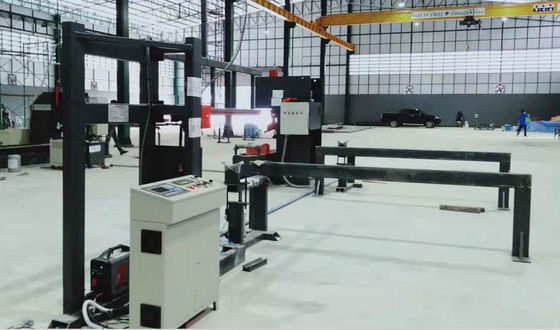
- Резка дверного проема: Интегрируйте машины для лазерной или плазменной резки дверей опор освещения с ЧПУ для точной 360-градусной вырезки сервисных дверей и операций фрикционного сверления.
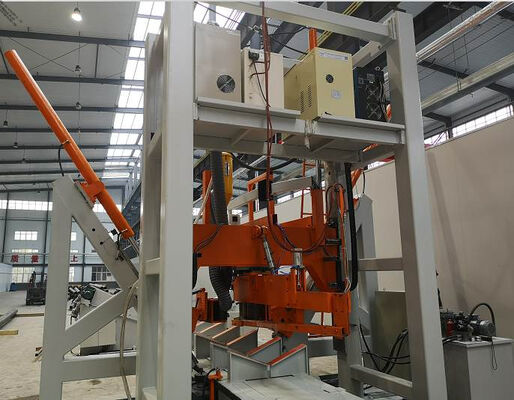
- Сварка опорного фланца: Используйте роботизированные рабочие станции для сварки опорных фланцев или сварочные вращатели для обеспечения прочной структурной целостности соединения у основания опоры.
Чек-лист действий для инженеров-менеджеров завода
Прежде чем окончательно утвердить инвестиции в оборудование линии или схемы планировки завода, оцените свой проект по этой практической схеме реализации:
- Соответствие грузоподъемности крана: Убедитесь, что пути верхних кранов рассчитаны на двойные подъемники (например, 16 т / 10 т или 10 т / 6 т) для обеспечения двухточечного подъема длинных 14-метровых стальных опор.
- Маркировка зоны безопасности: Обеспечьте соблюдение маркировки пола и протоколов свободного пространства над головой («Не стоять под грузами верхних кранов») вблизи тяжелого оборудования.
- Синхронизация тандема: Убедитесь, что ЧПУ-контроллеры на гибочном оборудовании поддерживают синхронизацию пропорциональных гидравлических клапанов в реальном времени вдоль длинных станин.
- Пространство буфера WIP: Выделите достаточную площадь пола между станциями сварки швов и выпрямления, чтобы предотвратить узкие места в обработке материалов.
Заключение и следующие шаги по оптимизации завода
Создание конкурентоспособного, высокопроизводительного завода по производству стальных опор освещения требует целостного инженерного подхода, который согласует инфраструктуру цеха, грузоподъемность кранов и интеграцию оборудования. Приоритизируя рабочие процессы обработки материалов наряду с передовыми тандемными листогибочными прессами и автоматизированным сварочным оборудованием для швов, производители могут достичь стабильной геометрии продукта и высокой производительности.
Для промышленных инженерных групп, оценивающих расширение линии или модернизацию существующих производственных мощностей по производству опор освещения, консультации со специализированными поставщиками комплексного оборудования, такими как Wuxi CMC Machinery Co.,Ltd, предоставляют техническую основу, необходимую для оптимизации проектирования завода, планировки линии и выбора оборудования.